L’impression 3D de pièces en métal est en plein essor. Ce guide explique comment tirer le meilleur parti de la fabrication additive et obtenir une vue d’ensemble des techniques actuelles d’impression 3D de pièces en métal, y compris ses avantages et limites uniques, ainsi que quand et comment utiliser les trois technologies d’impression 3D les plus courantes : DMLS/SLM, jet de liant et extrusion de métaux.
Comment fonctionnent les imprimantes 3D métal et leurs usages
Le premier brevet sur la fusion laser des métaux a été déposé en 1995 par l’Institut Fraunhofer en Allemagne, et l’impression 3D métallique a connu une croissance lente mais régulière dans les années 2000. Aujourd’hui, le rapport Wohler estime que l’impression 3D métallique représente un marché dynamique de 720 millions de dollars. Le fonctionnement et les usages diffèrent selon les technologies, mais toutes partagent l’objectif d’obtenir des pièces métalliques avec des géométries complexes et des performances élevées.
Le frittage laser direct de métal (DMLS) et la fusion sélective par laser (SLM) sont les procédés les plus employés aujourd’hui et utilisent un laser à haute puissance pour lier des particules de poudre métallique couche par couche. La différence pratique entre SLM et DMLS est mince: le SLM atteint une fusion complète, tandis que le DMLS fusionne les particules au niveau moléculaire grâce à des températures extrêmement élevées. L’étape d’impression n’est que le début du procédé et est suivie de post-traitements tels que libération des contraintes, retrait des pièces et usinage CNC si nécessaire, puis le lissage ou le polissage selon les tolérances requises.
Le jet de liant métallique dépose un liant sur une poudre métallique à température ambiante, évitant les problèmes thermiques majeurs et nécessitant peu voire pas de structures de support. Le processus est en deux étapes: impression et post-traitement, incluant l’infiltration, le frittage et la réduction de la pièce finale, qui peut présenter une porosité résiduelle et un retrait important lors du frittage. Par rapport au DMLS/SLM, les pièces issues du jet de liant peuvent nécessiter moins de post-traitement mais présentent une porosité interne typique autour de 0,2 à 2 %.
L’extrusion de métal est une variante du FDM où une poudre métallique agglomérée est extrudée puis frittée après suppression du liant. Comme pour le jet de liant, elle peut nécessiter des opérations post-traitement pour obtenir des propriétés finales entièrement métalliques. Dans tous les cas, presque toutes les pièces imprimées en métal nécessitent un traitement postérieur, comprenant des traitements thermiques, usinage et polissage afin d’atteindre les tolérances et finitions finales.
Avantages et limites de l’impression 3D métallique
Le principal avantage est la flexibilité de conception ou la possibilité de créer des structures légères et des géométries complexes sans coût proportionnel à la complexité. Cette flexibilité permet d’obtenir des pièces plus rigides et plus performantes, avec des volumes internes pour le refroidissement ou des modules multifonctionnels grâce à l’extrusion métal. Par exemple, les canaux internes conformes pour le refroidissement augmentent les performances, et l’extrusion peut éliminer le besoin de quincaillerie et permettre des pièces multifonctionnelles.
Les pièces imprimées par DMLS/SLM ou jet de liant présentent un comportement mécanique isotrope et une résistance du matériau comparable à celle du métal forgé, voire meilleure dans certains cas, mais avec une résistance à la fatigue parfois plus faible et des coûts de fabrication élevés. Le coût moyen d’une pièce imprimée par DMLS/SLM se situe autour de 5 000 € à 10 000 € pour l’impression et les finitions; les systèmes de jet de liant et d’extrusion de métal offrent des coûts potentiellement 5 à 10 fois inférieurs par pièce selon le cas, mais en échange de propriétés et de tolérances spécifiques.
La conception pour l’impression 3D métal requiert des règles spécifiques et des outils CAO adaptés; les pièces imprimées nécessitent presque toujours un post-traitement et des combinaisons de traitements thermiques, usinage et polissage. Le coût élevé et la nécessité de postes de travail spécialisés restent des réalités du marché, bien que des solutions émergent pour rationaliser la production et réduire les coûts unitaires.
Applications industrielles majeures et cas d’usage
La création de structures légères est cruciale dans l’aérospatiale, où le coût du lancement d’un kilogramme de charge utile peut atteindre 10 000 à 20 000 €. Optisys utilise le DMLS/SLM pour réduire le nombre de pièces d’un radar de 100 à une seule pièce, montrant la capacité de l’impression 3D métal à simplifier l’assemblage et à gagner en performance. Dans le domaine médical, la capacité de créer des structures organiques et personnalisées est clé, comme l’implant Delta-TT Cup en titane avec une structure en treillis pour accélérer la rééducation osseuse. L’industrie automobile voit également une adoption croissante, avec des pièces et composants imprimés par DMLS qui présentent des topologies optimisées et des performances accrues, comme un support de roue en DMLS pour des contraintes jusqu’à 400 kg.
Les applications d’outillage et de moules métalliques imprimés, dotés de canaux de refroidissement internes, permettent de réaliser des moules coûtant environ 10 000 €, contre 4 000 € par usinage traditionnel, tout en offrant des performances supérieures. Dans l’extrusion de métal, les solutions de prototypage rapide ont été déployées par des start-ups comme Lumenium pour des moteurs à combustion interne, accélérant les cycles de développement qui dépassent 3,5 ans avec des pièces imprimées rapidement et à moindre coût.
Économie, coût et taille des imprimantes
Le coût des imprimantes métalliques varie fortement selon la technologie: les systèmes DMLS/SLM coûtent en moyenne 550 000 € et peuvent atteindre 2 millions €, les systèmes de jet de liant métallique environ 400 000 €, tandis que l’extrusion de métal est généralement moins coûteuse. Le coût par pièce suit des tendances similaires: des pièces DMLS/SLM coûtent typiquement entre 5 000 € et 10 000 €, tandis que les options par jet de liant et extrusion peuvent être 5 à 10 fois moins chères par pièce, selon les volumes et les finitions nécessaires.
La taille d’impression est une considération clé et dépend de la technologie: les volumes de construction varient, et lorsque les pièces dépassent la capacité d’une machine, on segmente les pièces pour les assembler par la suite. Des imprimantes grand format existent pour le plastique, le sable et le métal, avec des exemples notables comme BigRep, GE Concept Laser X LINE 2000R et EOS P770 pour les grandes pièces métalliques. Pour le métal, les solutions grand format existent mais restent coûteuses et requièrent des postes de post-traitement adaptés à de grandes pièces.
La dimension pratique de la taille d’impression dépend aussi du matériau et de la stratégie de conception: les contraintes de retrait et déformation augmentent avec la taille, le temps d’impression peut s’allonger sur des dizaines ou des centaines d’heures et les exigences de post-traitement augmentent avec la taille des pièces. La segmentation et l’assemblage restent des méthodes courantes pour réaliser des pièces plus grandes que le volume maximal d’une imprimante donnée.
Cas spécifiques et illustrations pratiques
Dans le domaine de la robotique et des projets DIY, des expériences d’impression 3D démontrent l’adaptabilité du procédé pour des composants fonctionnels comme des roues imprimées en 3D. Des exemples montrent que l’utilisation de matériaux tels que le Polyamide 12 permet de concevoir des moyeux robustes avec des textures et des couleurs variées. Dans ce contexte, le choix des matériaux et des procédés dépend fortement des objectifs de performance, coût et rapidité de prototypage ou de production.
Pour la conception et le prototypage, certaines approches orientent le choix: les pièces nécessitent une résistance à la fatigue et des tolérances élevées, alors que l’apparence et la finition peuvent privilégier d’autres méthodes. La flexibilité offerte par l’impression 3D métal est d’autant plus marquée lorsque l’objectif est d’explorer des formes et des structures qui seraient coûteuses ou impossibles avec les méthodes traditionnelles.
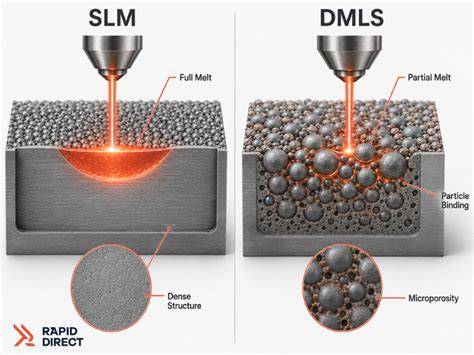
Le recours à des infographies peut aider à visualiser les différences entre les procédés DMLS/SLM, jet de liant et extrusion de métal, ainsi que leurs interfaces avec les post-traitements et les applications industrielles.
Le frittage, Qu'est-ce que c'est ? (Histoire - Procédé) - Projet de DUT Mesures Physiques
Une vidéo courte peut illustrer le flux général: impression, post-traitement, et essais mécaniques des pièces métalliques imprimées pour mieux comprendre les étapes clés et les défis de chaque procédé.
Tableau récapitulatif des procédés et de leurs capacités
| Procédé | Volume typique | Implémentation principale | Avantages clés | Limitations |
|---|---|---|---|---|
| DMLS/SLM | 150 × 150 × 150 mm → 500 × 280 × 365 mm | Fusion laser de poudre | Pièces robustes; géométries complexes | Coût élevé; nécessités de supports |
| Jet de liant métallique | Volumétrie d’impression élevée; pièces « vertes » | Déposition de liant sur poudre; frittage | Moins de contraintes thermiques; finitions propres | Retrait et porosité internes |
| Extrusion de métal | Volumique variable; dépend du système | Finition par frittage après déliant | Prototypage rapide; coût potentiel plus bas | Post-traitement nécessaire; propriétés finales variables |
Conclusion orientée pratique
En pratique, la maîtrise de l’impression 3D métallique exige de comprendre les capacités et limites de chaque procédé, ainsi que les exigences de post-traitement et de conception. Pour des applications où la complexité et la performance sont critiques, la stratégie choisie s’appuie sur le bon équilibre entre coût, pièces finales et vitesse de production. Des grandes pièces peuvent nécessiter une segmentation et des méthodes d’assemblage, tandis que les projets de prototypage rapide bénéficient grandement des solutions par jet de liant et d’extrusion.